-
Courriel
ouyangchao@qh-ndt.com
-
Téléphone
15275259479
-
Adresse
No.12, route 555 Tianzhu, district de Jiading, Shanghai 2004
Catégories de produits
Qianhu Testing (Shanghai) Co., Ltd


Détecteur de défauts à ultrasons phase controlled Array Wedge
NégociableMise à jour sur01/23
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
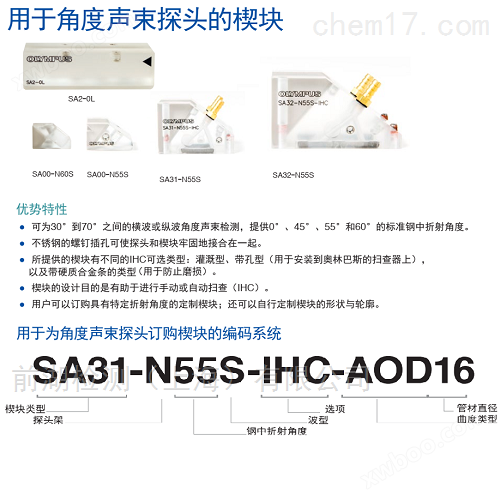
Olympus détecteur de défauts à ultrasons Phase Control Wedge sa00 - n60s sa00 - n55s SA2 - 0l sa31 - n55s sa32 - n55s Wedge pour sonde de faisceau acoustique angulaire
Détails du produit
OlympusDétecteur de défauts à ultrasonsBloc de contrôle de phase00 H 60 S 00 h 55 s
SA2 - 0l sa31 - n55s sa32 - n55s cale pour sonde de faisceau acoustique angulaire
Caractéristiques avantageuses
●Peut être30°à70Détection de faisceau acoustique d'angle d'onde transversale ou longitudinale entre°, fournissant0°,45°,55° et60Angle de réfraction en acier standard de °.
●Les prises à vis en acier inoxydable permettent à la sonde et à la cale de s'engager fermement ensemble.
●Les coins fournis sont différentsIHCTypes optionnels: type d'irrigation, type avec trou (pour le montage sur un balai Olympus), et type avec bande de carbure (pour la protection contre l'usure).
●Les cales sont conçues pour faciliter le balayage manuel ou automatique (IHC).
●L'utilisateur peut commander des cales personnalisées avec des angles de réfraction spécifiques; Vous pouvez également personnaliser vous - même la forme et le contour de la cale.
Types de coins
Sa = cale pour sonde de type a
Saws = Wedge pour sondes de type AWS
Snw = cale pour sonde à paroi proximale de type NW
Spwz = cale pour sondes pipewizard de type pwz
Porte - sonde
N = normal
L = côté (angle de 90°)
DN = cristallin normal
Angle de réfraction dans l'acier
0 = 0°
55 = 55°
60 = 60°
Type de vague
S = ondes transversales
L = onde longitudinale
Option
IHC = irrigation, trous de balayage et clous au carbure
IHC - C = irrigation, trous de balayage et clous anti - abrasion Composites
IHS = irrigation, trous de balayage et cadres en acier inoxydable
Type de courbure
AOD = diamètre extérieur axial (balayage circonférentiel)
Cod = diamètre extérieur circonférentiel (balayage axial)
Présentation de la technologie Phased Array
La caractéristique qui distingue la détection par ultrasons à matrice phasée des autres techniques est la possibilité d'exciter (amplitude et retard) une seule plaquette dans une sonde Multi - plaquettes par commande informatique. L'excitation de plusieurs plaques de matériau composite piézoélectrique par un logiciel peut générer un faisceau ultrasonore focalisé en modifiant dynamiquement les paramètres du faisceau acoustique tels que: l'angle, la distance focale et la taille du foyer au cours de l'émission du faisceau acoustique. Pour générer un faisceau acoustique par interférence active sur la phase, il faut déclencher séparément, avec une différence de temps minimale, plusieurs tranches actives de la sonde. De façon homologique, les échos réfléchis à partir du foyer souhaité touchent les différentes tranches de la sonde avec un décalage temporel qui peut être calculé. Avant de résumer les signaux d'écho reçus par chaque tranche, il est nécessaire d'effectuer un calcul de décalage temporel de ces signaux d'écho. Le résultat agrégé est un a - scan qui met en évidence les signaux de réponse provenant du point focal souhaité et affaiblit les signaux provenant d'autres parties de l'échantillon testé.
Utilisez le logiciel pour contrôler l'angle du faisceau sonore, la distance focale et la taille de la mise au point
Pour générer un faisceau d'ultrasons, il faut sonder à différents moments avec une différence minimale
Les différentes tranches de la tête sont excitées par impulsions. En contrôlant le délai entre les tranches de sonde, il est possible de générer des faisceaux acoustiques avec différents angles, différentes distances focales et différentes tailles de mise au point. Les échos réfléchis à partir du foyer désiré touchent les différentes plaquettes qui touchent la sonde avec un décalage temporel qui peut être calculé. Avant de résumer les signaux d'écho reçus par chaque tranche, il est nécessaire d'effectuer un calcul de décalage temporel de ces signaux d'écho. Le résultat de l'agrégation des signaux est la génération d'un a - scan. Ce a - scan met en évidence le signal de réponse de la mise au point souhaitée et affaiblit divers échos provenant d'autres parties du matériau.
La détection Multi - angle peut être complétée à l'aide d'une seule petite sonde polycristalline contrôlée électroniquement
La détection ut conventionnelle nécessite l'utilisation de plusieurs sondes différentes. Une seule sonde à matrice de phase (PA) peut être configurée en fonction des exigences de l'application, générant différents angles et points focaux de manière séquentielle.
Balayage à grande vitesse sans pièces mobiles
Bien que la technologie Phased Array traite de nombreux signaux provenant de sondes Multi - plaquettes, sachez que le signal qui en résulte est un signal standard de radiofréquence (RF) (ou a - scan) identique à celui obtenu par tout système conventionnel utilisant une sonde à angle fixe. Ce signal, comme n'importe quel a - scan d'un système ut classique, peut être évalué, traité, filtré et produit une image. Le B - scan, le C - scan et le D - scan, créés à partir du a - scan, sont également des images de ce type générées par un système conventionnel. La différence entre eux est que le système à matrice phasée peut effectuer une détection Multi - angle à l'aide d'une seule sonde. La transmission multiplex peut également effectuer le balayage sans que la sonde ne bouge: faisceau acoustique focalisé
Créé à partir de plusieurs plaquettes d'une sonde à réseau contrôlé par phase longue contenant de nombreuses plaquettes. Le faisceau acoustique est ensuite déplacé (ou multiplexé) vers les autres plaquettes pour effectuer un balayage à grande vitesse de la pièce dans la direction de l'axe de balayage sans déplacer la sonde. De cette façon, la sonde peut effectuer plus d'un balayage pour différents angles de détection. Ce principe peut être appliqué à la détection de pièces planes à l'aide de sondes linéaires à matrice phasée, ainsi qu'à la détection de tubes et de barres à l'aide de sondes circulaires à matrice phasée.
OlympusDétecteur de défauts à ultrasonsBloc de contrôle de phase00 H 60 S 00 h 55 s


|
|||||||||
Produit similaire Recommander